常见问题
镁合金钝化,市面上很多供应商只告诉你“泡一下就行”。真到产线上,同一批AZ91D工件,有的出来是均匀的灰白色,有的就发花、挂灰,甚至点蚀。问题出在哪?不是操作工手潮,是供应商没告诉你药水里的门道。
第一个秘密:pH值的“窗口”比你想象的窄得多
镁合金化学性质太活泼,标准电极电位-2.37V,遇水就反应。所以钝化液的核心不是成膜多快,而是怎么把腐蚀反应控制住。多数供应商会说pH控制在4到6。但实际用下来,pH低于4.5,镁基体腐蚀速率直线上升,每平方厘米失重能到2mg以上;高于5.8,成膜速度又慢得急人,得泡够90秒才勉强有膜。真正好用的窗口是4.8到5.4这0.6个单位。(这个数据是我们做了三批正交实验测出来的)
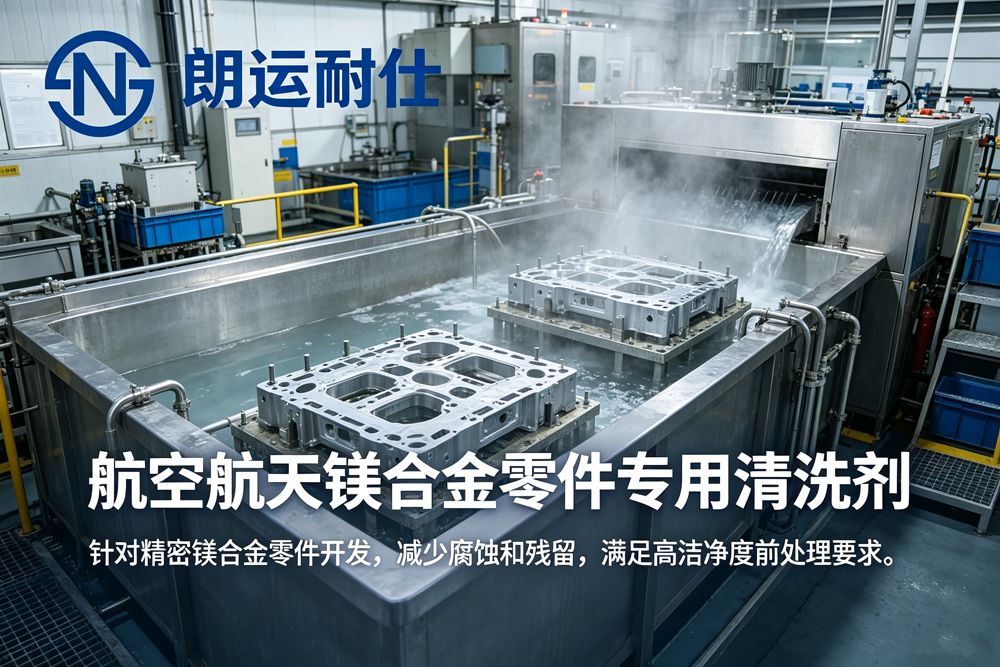
怎么稳住?单靠一种缓冲剂不行。我们复配了有机酸和盐,让槽液在连续处理30平米/升工件后,pH漂移不超过0.2。供应商一般不告诉你缓冲体系的具体配比,因为这是他们锁住客户的核心。
第二个秘密:温度不是越高越好,但低于某个值就废了
冬天车间温度降到12℃,很多钝化液直接“罢工”——成膜时间从40秒拉长到3分钟,膜层还疏松。供应商的建议通常是“加热到25到35℃”。可你如果真把槽液加到40℃以上,膜层里结晶水合物的比例会变化,耐盐雾反而掉一个等级。
我们实测的数据:30℃时,AZ91D钝化膜中性盐雾72小时无白锈。35℃时,同样时间开始出现零星白点。42℃时,24小时就出白锈了。所以加热可以,得装个温控,别超38℃。这条线供应商的说明书上通常只写“室温至40℃”,中间的坑你得自己踩过才知道。
第三个秘密:前处理比钝化本身还关键
镁合金件从压铸出来,表面有脱模剂、氧化皮、还有机加工残留。你要是只拿除油剂随便洗洗,钝化液再贵也白搭。酸洗这步,供应商可能轻描淡写说“用硝酸加一点”。实际上硝酸浓度、温度、时间三个参数互相牵制。
我们试过:硝酸120g/L,室温,浸30秒,表面均匀灰白;浓度提到180g/L,20秒就过腐蚀,工件边角发黑。更稳妥的是加缓蚀剂,但缓蚀剂又会拖慢后续成膜。这个平衡点,每个压铸厂的合金牌号、脱模剂类型都不一样。所以别指望一套参数通吃,得现场调。
第四个秘密:膜层检测别只看颜色
“颜色均匀就是好的”,这句话害人不浅。镁合金钝化膜是转化膜,厚度通常只有0.3到0.8微米。颜色受合金相、前处理状态影响很大。AZ31和AZ91D,同样工艺出来颜色能差两个色号。
更靠谱的检测是点滴试验。用硫酸铜溶液滴在膜上,看变色时间。好的膜层,30秒不变色。再配合盐雾试验,72小时无白锈才算过关。有些供应商拿“看着蓝白”当卖点,你拿点滴一试就露馅了。
说到底,镁合金处理剂这行,配方是核心,但应用参数才是落地关键。朗运耐仕做这块十几年,踩过的坑比说明书厚。把上面的窗口和红线记清楚,你产线上的报废率至少能降一半。至于具体配方里是啥缓蚀剂、啥络合剂,那确实不方便说,但你可以拿这几个参数去卡供应商——能讲明白的,才值得签年单。
13556687836
glnice@126.com
东莞市谢岗镇宝湖路77号杏花村40栋
 友情链接:
版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 备案号:粤ICP备2026078975号