常见问题
盐雾试验48小时出白锈,72小时开始起泡。这是我上个月接到的一个镁合金压铸件客户的电话,对方语气很急,说换了三家钝化剂供应商,盐雾就是过不了96小时。
我让他把前处理到钝化的完整流程拍视频发过来啊。看了一遍,问题不在钝化剂本身。
第一步:先看前处理有没有“假干净”
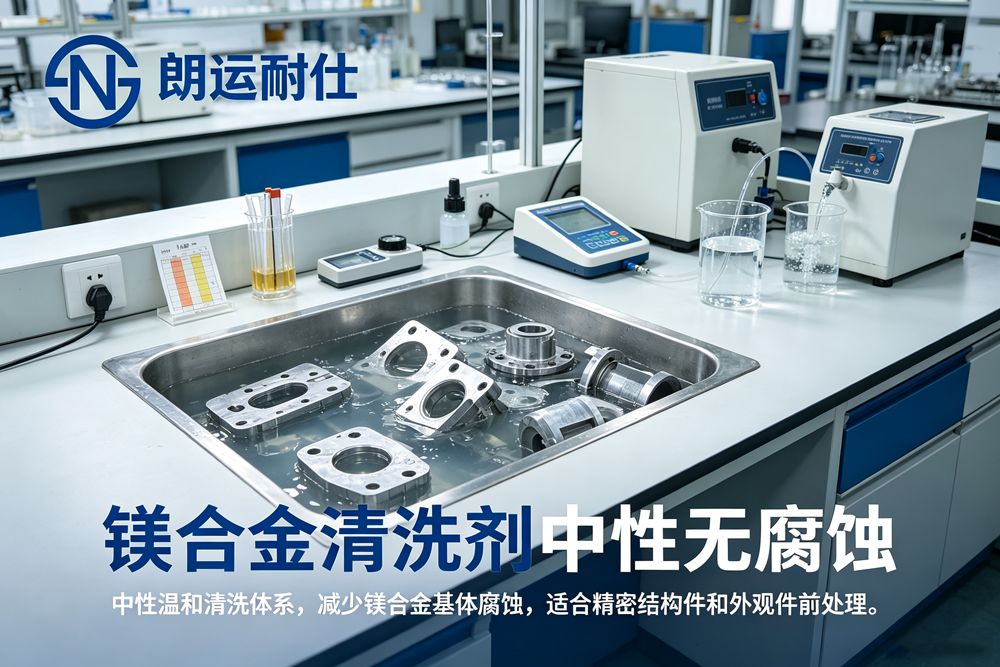
镁合金跟铝合金不一样,它太活泼了。前处理稍微有点残留,钝化膜就长不牢。很多厂子用碱性除油,pH控制在11左右,温度55到60度,这本身没问题。但镁合金除油后水洗这道工序,我见过至少六成工厂水洗时间不够。表面看着干净了,实际上还有皂化膜残留。这种“假干净”用肉眼根本看不出来,但钝化液一泡上去,膜层就是花的。
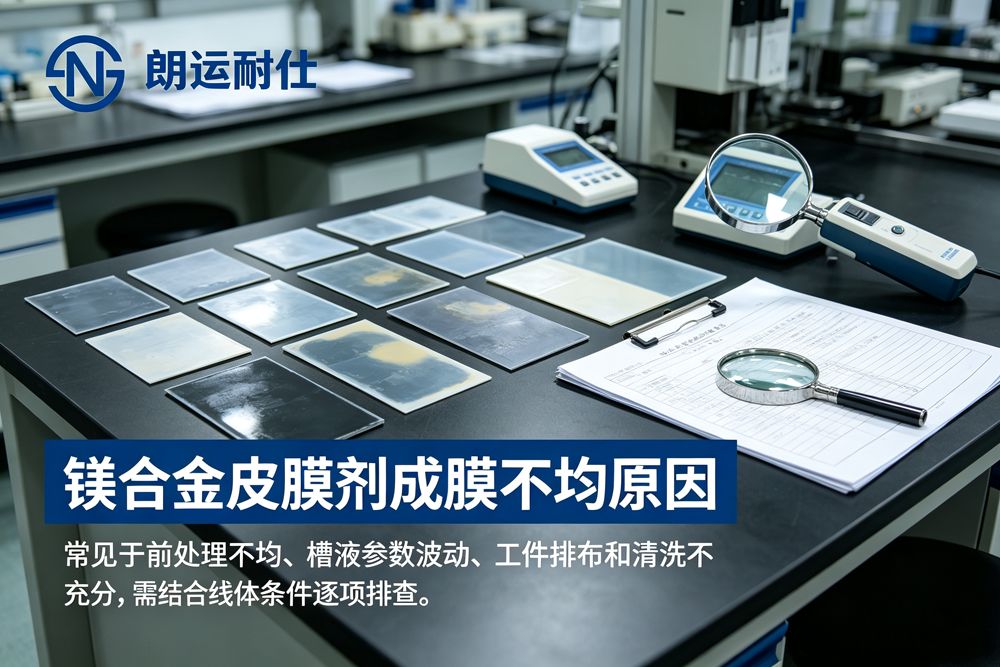
有个简单的判断方法:除油水洗后,拿pH试纸贴一下工件表面。如果pH还在8以上,说明水洗不到位,后面钝化肯定出问题。这个细节很多做镁合金的都没注意。
第二步:钝化液参数不能照搬铝合金的经验
镁合金钝化剂的pH窗口比铝合金窄得多。铝合金钝化pH在3.5到4.5之间还能晃一晃,镁合金基本要卡在4.2到4.8这个区间。低了,腐蚀太快,膜层疏松;高了,成膜慢,膜薄,盐雾一冲就破。
温度也是。镁合金钝化液工作温度一般控制在35到45度。夏天车间温度高,有的厂子钝化槽液温度飙到50度以上,成膜速度是快了,但膜层结晶粗大,致密性差。我实测过,同样配方,40度钝化出来的膜,盐雾96小时没问题;50度钝化出来的,48小时就开始点蚀。(这个数据是我们在实验室反复验证过的)
浓度方面,游离酸点数控制在3.5到5.0之间。补加的时候不要一次性倒进去,要少量多次。镁合金钝化液消耗不均匀,工件带出量大的地方浓度掉得快,局部浓度过高反而会烧膜。
第三步:钝化后的烘干温度是个隐形杀手
这个最容易被忽略。镁合金钝化膜里含有结晶水,烘干温度超过80度,结晶水跑掉,膜层就开裂。裂纹肉眼看不见,但盐雾试验的时候,氯离子顺着裂纹往里钻,腐蚀就从裂纹开始了。
正确的做法是:钝化后先吹干表面浮水,然后60到70度烘干,时间15到20分钟。不要图快用高温烤。我见过一个厂子用120度烘箱,出来的件盐雾24小时就废了,怎么查都查不到原因,最后就是烘干温度的问题。
另外,钝化后到烘干的间隔时间也要控制。工件从钝化槽出来,在空气中停留超过5分钟再烘干,膜层表面容易吸附空气中的水分和二氧化碳,影响致密性。最好在3分钟内进入烘干工序。
一个真实的对比数据
同一个镁合金AZ91D压铸件,同一款朗运耐仕钝化剂。A组:除油后水洗30秒,钝化pH4.5,温度40度,时间90秒,烘干65度15分钟。B组:除油后水洗10秒,钝化pH4.0,温度50度,时间60秒,烘干100度10分钟。中性盐雾试验结果:A组120小时无白锈,B组36小时出现点蚀。参数差一点,结果差三倍。
所以盐雾不达标的时候,别急着换钝化剂。先查前处理水洗、再查钝化pH和温度、最后查烘干。这三步走完,八成问题都能定位到。
镁合金钝化是个精细活,参数窗口窄,但摸清楚了就稳定。朗运耐仕在镁合金钝化这块做了十几年,这些经验都是现场一点点试出来的。
13556687836
glnice@126.com
东莞市谢岗镇宝湖路77号杏花村40栋
 友情链接:
版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 备案号:粤ICP备2026078975号