行业动态
上个月有个做笔记本外壳的客户打电话过来,说用了三家的镁合金皮膜剂,膜厚测出来都只有0.3-0.5μm,盐雾撑不过24小时就开始点蚀。他问我是不是药剂本身的问题呢。我让他把槽液参数报过来,听完就明白了——pH值跑到3.8去了,温度只有22℃。这俩数据一摆,膜薄的原因基本就锁定了。
先搞清楚膜是怎么长出来的
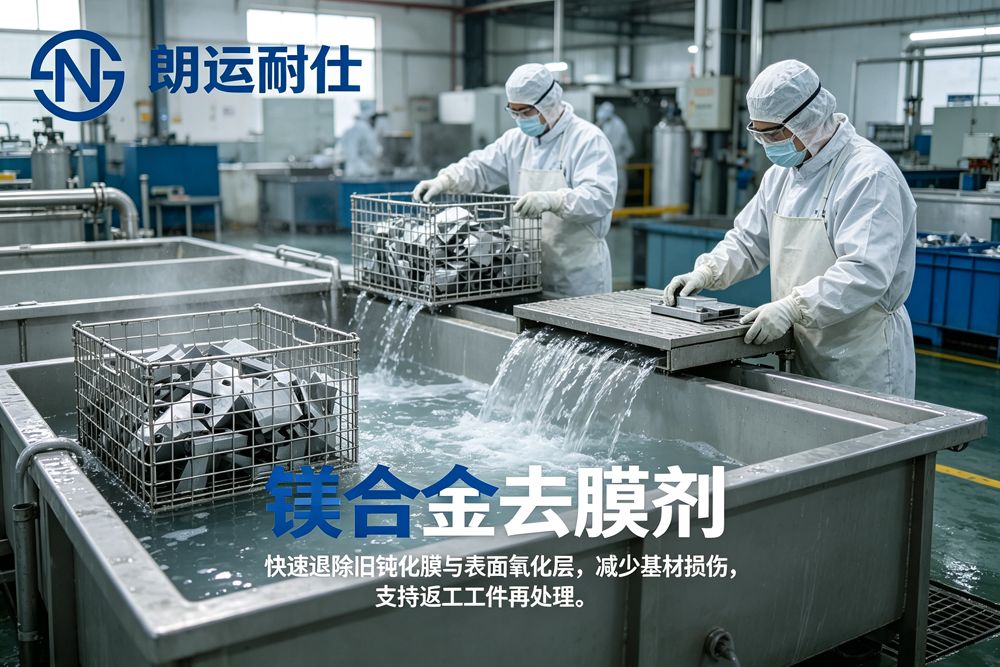
镁合金皮膜反应本质上是镁基体在酸性或弱碱性环境里跟成膜离子发生置换和沉积。膜厚取决于两个核心变量:反应驱动力和反应时间窗口。pH太低,氢离子浓度高,反应速度快但膜层疏松,边成膜边被酸蚀掉,最后留下来的有效膜层自然薄。pH太高,反应又太慢,还没等膜长起来,槽液里的有效成分先水解沉淀了。
我们实验室做过一组对比数据,同一款皮膜剂,pH从3.5调到4.5,其他条件不变(温度35℃,浸泡90秒),膜厚从0.4μm直接跳到1.2μm。盐雾时间从18小时提升到96小时。这个差距不是线性的,pH在4.2-4.8这个区间,膜厚增长最明显。
温度的影响比你想的大
很多车间师傅容易忽略温度。夏天槽液三十几度,冬天可能只有十五六度,同一批药剂效果完全不一样。镁合金皮膜反应是放热反应,但起始阶段需要外界提供活化能。温度低于25℃,反应速率下降非常明显,膜层长得慢,而且结晶粗大,致密性差。
建议把槽液温度控制在30-40℃。我们实测过,35℃下浸泡60秒的膜厚,相当于20℃下浸泡180秒的效果。而且低温长时间浸泡还有个副作用——基体过腐蚀,表面发黑,后续电泳或者喷涂附着力反而下降。
浓度和时间的配合
皮膜剂浓度不是越高越好。有人觉得膜薄就拼命加药,结果槽液老化加快,沉渣多,膜层反而更粗糙。一般建议建浴浓度按厂家给的中间值走,比如朗运耐仕这款镁合金皮膜剂建浴浓度8%,补加按分析结果来,不要凭感觉倒。
浸泡时间跟浓度是反比关系。浓度偏高时,时间要缩短。我见过一个案例,客户把浓度加到12%,时间还是120秒,膜厚确实上去了,到2μm左右,但膜层一掰就掉粉,结合力完全不行。后来把浓度降回8%,时间调到90秒,膜厚稳定在0.8-1.0μm,百格测试过了,盐雾也能到72小时。
前处理这关绕不过去
膜薄有时候根本不是皮膜槽的问题。镁合金前处理如果除油不彻底,表面有残留脱模剂或者氧化皮,皮膜剂根本接触不到新鲜基体,成膜就只在局部发生。看起来是薄,实际上是覆盖率不够。
建议检查除油槽的游离碱度和温度。超声波除油的话,温度55-60℃,时间3-5分钟,效果比较稳。酸洗活化用硝酸或者磷酸体系,浓度别太高,否则镁合金腐蚀太快,表面坑坑洼洼,成膜也均匀不了。
槽液老化的判断
皮膜剂用久了,有效成分消耗,金属离子积累,pH也会漂。这时候光补加新液不一定管用。有个简单判断方法:取一杯槽液静置,如果半小时内出现大量絮状沉淀,说明槽液已经接近寿命末期了。正常槽液应该是澄清或者轻微浑浊,沉淀很少。
一般连续生产的话,槽液使用3-6个月可以考虑换槽,具体看产量和工件带出量。换槽时别直接把废液排掉,先做几次小试确定新槽的pH和温度窗口,再批量生产。
膜厚这件事,说到底就是pH、温度、浓度、时间四个参数的平衡。任何一个跑偏了,膜层都会出问题。先测膜厚,再看盐雾,最后倒推参数,比盲目加药靠谱得多。
13556687836
glnice@126.com
东莞市谢岗镇宝湖路77号杏花村40栋
 友情链接:
版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 备案号:粤ICP备2026078975号