常见问题
凌晨两点,车间电话打过来:镁合金钝化线全线报废,工件表面发黑,盐雾测试连12小时都撑不过。这批货第二天早上要发。我赶到现场时,槽液温度显示正常,pH值也在工艺窗口内,但工件就是不钝化。
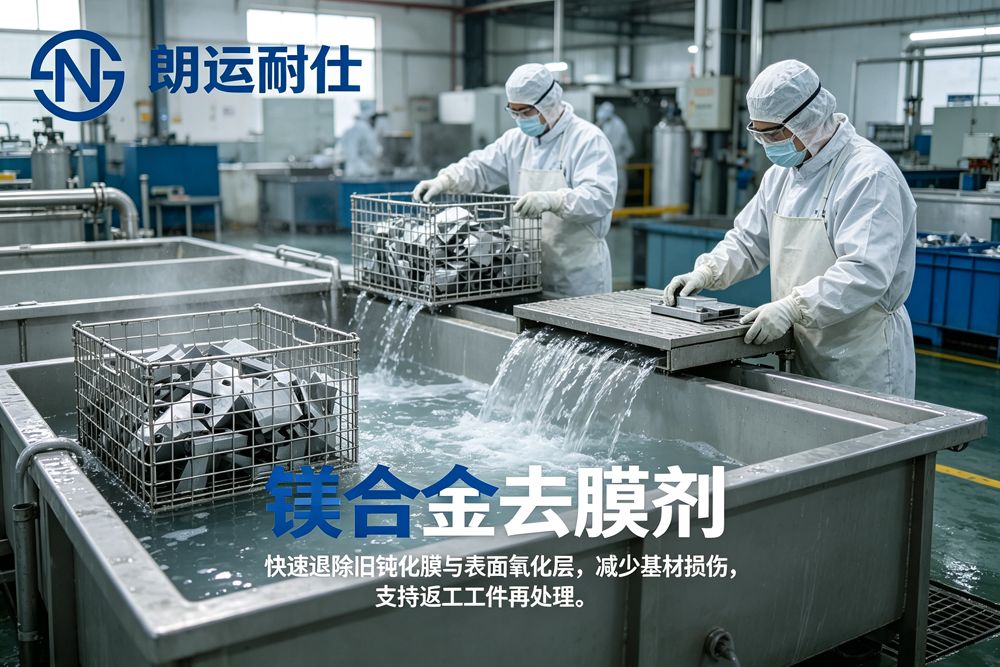
问题出在一个谁都没想到的地方——前处理水洗槽。
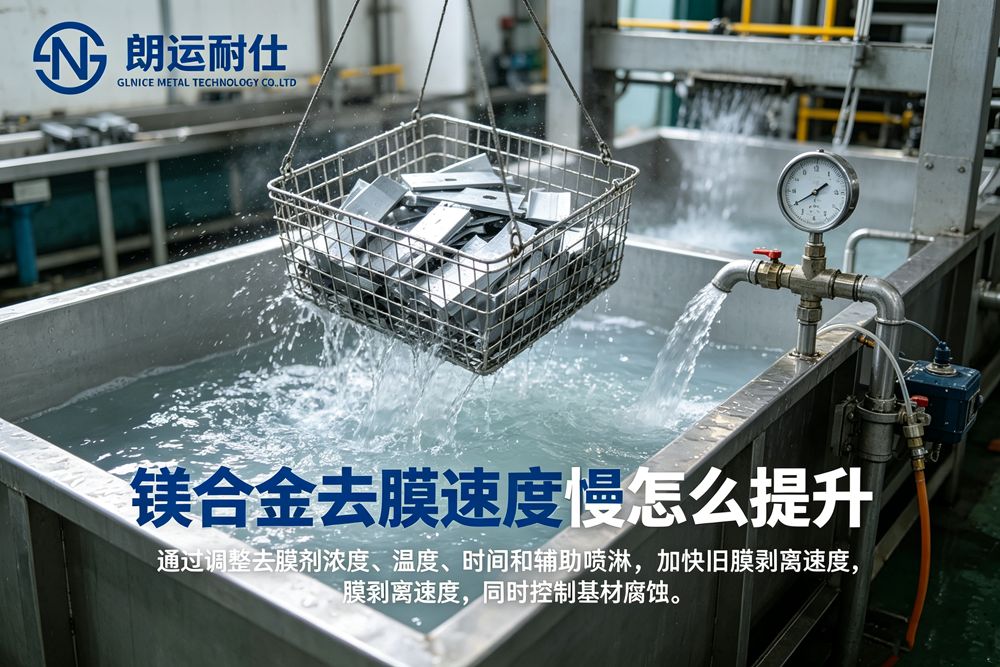
先讲镁合金钝化到底靠什么起效
镁合金化学性质极活泼,标准电极电位-2.37V,在空气中自然形成的氧化膜疏松多孔,根本扛不住腐蚀。我们用的钝化剂核心成分是钒酸盐体系配合有机络合剂,pH控制在3.5-4.5之间,工作温度45-55℃。这个体系靠的是钒酸根离子在镁基体表面发生还原反应,生成一层致密的镁-钒-氧复合膜,膜厚大概在0.8-1.2μm。膜层电阻值能做到10⁶Ω·cm²以上,中性盐雾轻松过96小时。
但这一切有个前提:基体表面必须干净。
排查过程比想象中磨人
我们先把钝化槽液全分析了。钒离子浓度5.2g/L,在4.5-6.0的标准范围内。pH计校准后复测,4.1,没问题。温度实测52℃。所有参数都正常,但工件就是不上膜。拿了几片失败件做SEM,表面能看到明显的条状残留物,EDS打出来是钙和镁的磷酸盐。
这就有方向了。前处理工序里只有一道碱洗含磷酸盐,碱洗后是两道水洗。测了第二道水洗槽的电导率,1200μS/cm,超标快3倍。正常应该控制在200以下。再往上查,第一道水洗槽电导率已经破4000了。等于说工件从碱洗槽出来,表面带着高浓度磷酸盐残液直接进了钝化槽。
磷酸根在酸性环境下会和钒酸根竞争吸附位点。更麻烦的是,钙离子和磷酸根会生成难溶的磷酸钙沉淀,沉积在镁合金表面形成一层疏松的转化膜。这层膜看着有颜色,实际一点防腐作用没有。盐雾一打就穿。
为什么水洗会失控
查了补水记录,操作工说补水阀一直开着。但去现场看,补水管道上的Y型过滤器堵了。镁合金碱洗后工件表面带出的碱液含大量氢氧化镁悬浮物,流到水洗槽里沉积,慢慢把过滤器滤网糊死了。补水流量从正常的8L/min掉到不足1L/min。水洗槽等于半个月没怎么换水,污染物浓度越积越高。
这个事其实有预兆。之前一周就有零星工件出现钝化膜不均匀,但比例不高,大概3%-5%,质检抽检没抽到。等到大面积爆发,槽液已经被彻底污染了。
怎么解决的
紧急处理分三步。第一步,排空两道水洗槽,清洗过滤器,更换滤网,补水恢复。第二步,钝化槽液虽然参数正常,但已经被磷酸盐污染,我们补加了2kg络合剂A(具体型号不方便说),用来掩蔽残留的钙镁离子。第三步,重新跑片,第一片出来膜层就正常了,盐雾96小时无腐蚀。
事后算了一下,从水洗槽电导率超标到钝化失效,中间大概有10天的滞后。也就是说,水洗槽电导率超过800μS/cm的时候,钝化质量已经开始波动了。所以我们现在定了个规矩:水洗槽电导率超过500必须换水,超过300就要查补水流量。这个数比很多同行定的1000要严,但镁合金体系太敏感,松不得。
几个容易踩的坑
镁合金钝化线的前处理水洗,很多人只关注pH和温度,不关注电导率。实际上电导率是最直接的污染指标。另外,碱洗槽的磷酸盐浓度建议控制在30-50g/L,超过60g/L带出量会明显增加。水洗槽的溢流口位置也有讲究,要放在槽体对角,保证死区最小。我们有个客户之前把溢流口放在同一侧,换了三个月水,电导率就是降不下来,后来改了位置才解决。
这套东西说到底就一句话:镁合金钝化膜的质量,一半看钝化槽,一半看前处理水洗。参数表上没写的,往往才是要命的。
13556687836
glnice@126.com
东莞市谢岗镇宝湖路77号杏花村40栋
 友情链接:
版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 备案号:粤ICP备2026078975号