公司动态
上个月东莞一个做压铸镁合金的厂子,夜班新员工把镁合金活化剂当成了脱脂剂往里倒。200公斤的槽液,PH直接从9.5掉到3.2吧。第二天早上整槽工件表面全发黑,酸洗完跟蜂窝煤一样,报废了七百多件。老板打电话给我的时候嗓子都是哑的。
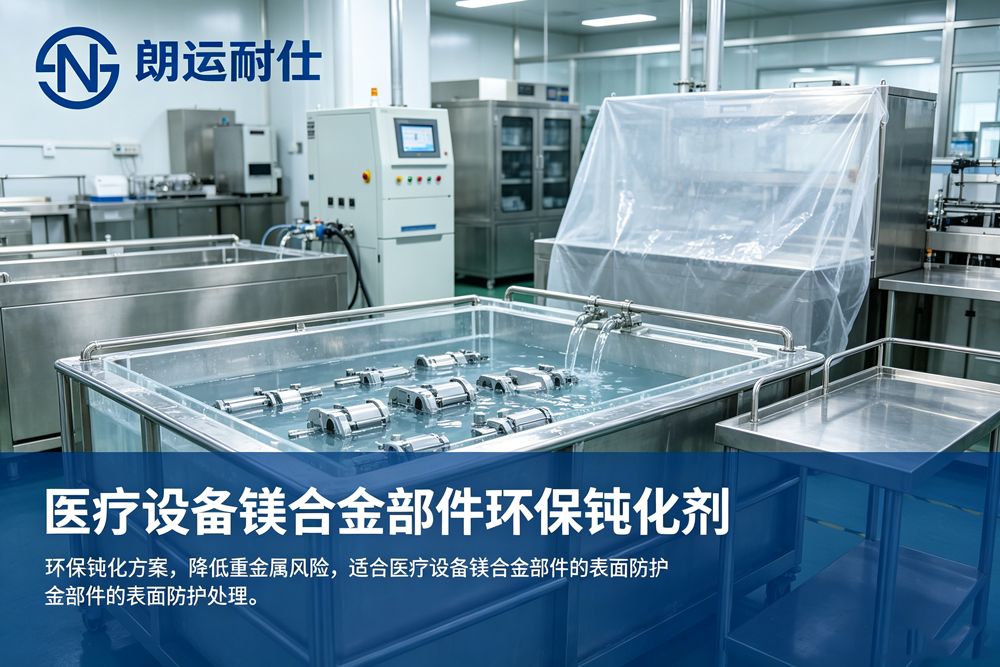
这事听着离谱,但根子上是没搞明白镁合金前处理里活化这道工序到底在干什么。
活化剂不是洗干净的,是改表面的
镁合金压铸件表面有一层天然氧化膜,主要成分是氧化镁和氢氧化镁。这层膜在碱性脱脂液里是稳定的,PH 9到11的环境下基本不动。但你要做后续钝化或者电镀,这层疏松的氧化膜必须去掉,不然结合力根本不行。
活化剂干的就是这个活。我们朗运耐仕的镁合金活化剂一般是弱酸性体系,PH控制在4.5到5.5之间,靠有机酸和缓蚀剂的协同作用,把表面氧化膜溶掉的同时不让基体过腐蚀。处理时间通常30秒到90秒,温度25到35度就够了。
那个夜班员工倒进去的量,我后来算了一下,大概让槽液PH降到了2.8左右。这个酸度下,缓蚀剂完全失效,镁基体直接跟酸反应,析氢反应剧烈,表面形成大量点蚀坑。
为什么整槽报废而不是返工
有人会问,酸洗过头了能不能重新处理?镁合金不行。铝合金过腐蚀了可以重新碱洗再氧化,镁合金一旦点蚀形成,蚀坑深度能到50到100微米,这已经超过压铸件表面致密层的厚度了。你再怎么抛光,坑底残留的腐蚀产物和夹杂物都会影响后续钝化膜的完整性。
我们做过对比测试:正常活化后的镁合金件,钝化膜盐雾测试能过96小时。过腐蚀的件,就算重新活化再钝化,盐雾24小时就开始起泡。数据摆在这,没得救。
浓度和温度到底怎么控
镁合金活化剂的添加量一般按槽液体积算,0.5%到2%之间,具体看前道脱脂后的表面状态。新槽配液的时候,我建议先加到1%,测PH,然后用活化剂原液微调。千万不要直接倒,一定要稀释后缓慢加入,边加边搅拌。
温度这块,夏天室温就行,冬天如果低于20度,活化反应会慢很多,这时候要么延长到2分钟,要么把槽液加热到30度左右。但别超过40度,温度高了缓蚀剂容易分解,反而增加过腐蚀风险。
还有个细节:活化槽的PH每天开班前必须测。我们建议用便携式PH计,精度0.1那种,别用试纸。试纸在弱酸区间误差太大,你看着是5,实际可能已经4.2了。
新员工培训不能只讲流程
说实话这个挺难搞的。大部分厂子新员工入职,就是老员工带着走一遍线,告诉你怎么加料怎么捞件。但化学品这东西,加错了不是少一道工序的问题,是整槽报废。
我的建议是,活化剂、钝化剂这类关键药水,桶上必须贴醒目标签,颜色区分开。脱脂剂用蓝色桶,活化剂用红色桶,钝化剂用绿色桶。然后新员工第一个月不允许单独加料,必须有人复核。
那个厂后来改了规矩,所有药水添加都要双人确认,还装了PH在线监测,超过设定范围自动报警。七百多件废件的代价换来的教训,希望同行别再交这个学费了。
镁合金前处理每道工序的窗口都不宽,活化这道尤其窄。PH差一个点,结果就是天壤之别。
13556687836
glnice@126.com
东莞市谢岗镇宝湖路77号杏花村40栋
 友情链接:
版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 备案号:粤ICP备2026078975号